- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик


Spuitgietlagerdragerpropeller
Xiamen Hongyu Intelligente Technologie Co.Ltd. richt zich op RD en massaproductie van precisiegietstukken. Het kernproduct Die Casting Bearing Carrier Propeller wordt op grote schaal toegepast op drones, scheepsmodellen en kleine elektrische apparatuur. Met geïntegreerde hogedrukspuitgiettechnologie beschikt het product over een hoge structurele sterkte en een stabiele dynamische balans. We ondersteunen ontwikkeling op maat op basis van tekeningen en bieden volledige inspectiedocumenten om te voldoen aan de batchondersteunende behoeften van binnenlandse en buitenlandse fabrikanten van elektrische apparatuur.
Stuur onderzoek
Productomschrijving
Productbeschrijving
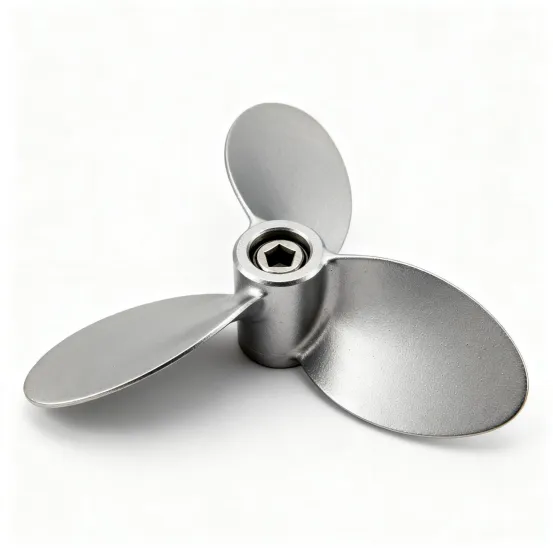
De draagpropeller met gegoten lagers is de belangrijkste voortstuwingscomponent in kleine aandrijfsystemen. De montagezitting van de lagers en de propellerbasis worden integraal tot een plano gegoten door middel van hogedrukspuitgieten en afgewerkt via precisiebewerking, dynamische balanskalibratie en oppervlaktebehandeling. Vergeleken met geassembleerde constructies elimineert de geïntegreerde gegoten lagerdragerpropeller de verbinding tussen stoel en propellerlichaam, levert een hogere coaxialiteit op en is minder gevoelig voor losraken en verschuiven na langdurig gebruik. De bladhoek en de specificaties van de lagerzitting kunnen worden aangepast aan de verschillende vermogenseisen.
Prestatiekenmerken
1. Geïntegreerde spuitgietstructuur voor verbeterde loopstabiliteit
Dragerpropellers met lagers zijn bestand tegen continue middelpuntvliedende kracht en wisselende belastingen tijdens bedrijf op hoge snelheid. Structurele coaxialiteit heeft een directe invloed op de efficiëntie van het uitgangsvermogen en het loopgeluid. Geïntegreerd spuitgieten elimineert de accumulatie van toleranties tijdens de montage, waardoor het risico op losraken van de stoel en excentriciteit van de propeller bij de bron wordt verminderd. Het product is in één keer gevormd via hogedrukspuitgieten en heeft een dichte interne structuur en een stabielere dynamische balans, geschikt voor langdurig gebruik onder hoge snelheden.
2. Materiaalopties met meerdere specificaties voor diverse stroomscenario's
Vergeleken met traditionele oplossingen met gesplitste propellers zorgt de geïntegreerde spuitgietstructuur voor een betere balans tussen lichtgewicht ontwerp en structurele sterkte. Het materiaal combineert een hoge sterkte, een laag gewicht en corrosiebestendigheid, en is aanpasbaar aan drones, scheepsmodellen en kleine navigatieapparatuur. We ondersteunen aanpassing van het aantal messen, de montageopening en de maat van de lagerzitting, en kunnen indien nodig afdichtingsgroeven en verstevigingsribben integreren om te voldoen aan de assemblage- en prestatie-eisen van verschillende apparatuur.
3. Pre-dynamische balansbeoordeling om de aanpassingskosten voor massaproductie te verminderen
Alle structurele schema's ondergaan een voorlopige technische evaluatie om potentiële problemen te voorspellen, zoals vervorming van het spuitgieten, dynamische balansafwijking en coaxialiteitsfouten in de lagerzitting, waardoor de daaropvolgende aanpassingskosten voor massaproductie in de ontwerpfase worden verlaagd. Spuitgietlagers Dragerpropeller houdt in de eerste ontwerpfase volledig rekening met de assemblageruimte en bedrijfsparameters van het aandrijfsysteem. De bladhoek en de montagepositie van de lagers kunnen adaptief worden aangepast aan de volledige machineparameters van de klant.
Materiaalparameters Technische specificaties
| Project | Parameterbeschrijving |
| Productnaam | Spuitgietlagerdragerpropeller |
| Basisproces | Hogedrukspuitgieten, precisiebewerking, dynamische balanskalibratie, anticorrosiebehandeling van het oppervlak |
| Optionele materialen Medisch | ADC12 aluminiumlegering, A380 aluminiumlegering, Zamak3 zinklegering (selecteerbaar op basis van belastingsniveau, snelheidsvereiste en anticorrosiescenario) |
| Structurele vorm | Geïntegreerd lagerzittingtype, ondersteuning voor aanpassing van het aantal bladen, de grootte van de installatieopening en specificaties voor de lagerpositie |
| Prestatie-eisen | Dimensionale nauwkeurigheidstest, dynamische balanstest, hardheidstest, in overeenstemming met algemene industrienormen |
| Leveringsdocumenten | Materiaalcertificaat, partijkeuringsrapport, op aanvraag verkrijgbaar |
| Servicemodus | ODM/OEM maatwerk, massaproductie, ondersteuning van kleine batchmonsters |
Opmerking: Bovenstaande zijn algemene referentieparameters. De definitieve indicatoren zijn afhankelijk van door de klant bevestigde tekeningen. Voor speciale vereisten op het gebied van snelheid en arbeidsomstandigheden kunt u vooraf contact met ons opnemen voor een voorlopige evaluatie van de haalbaarheid van het proces.
Spuitgieten Matrijsaanpassing
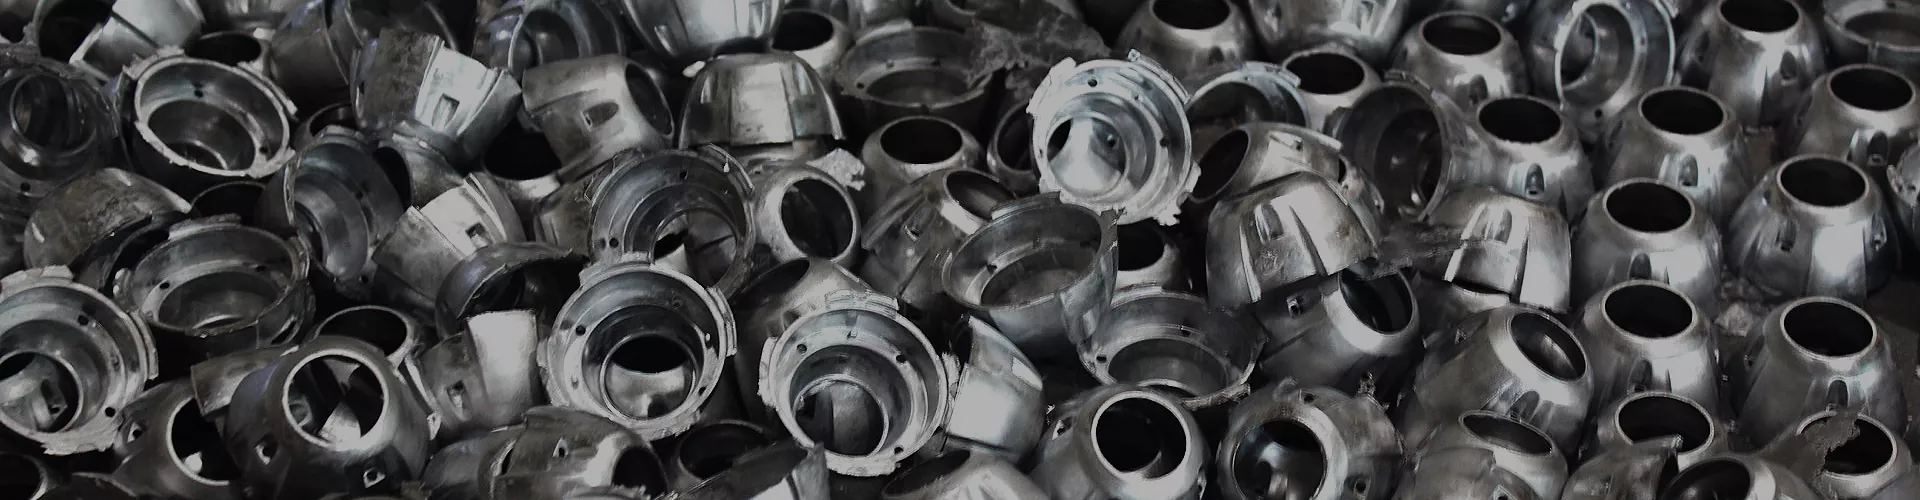
Als professionele fabrikant van gegoten propellers optimaliseren we het malgatsysteem en het overloopontwerp voor de dynamische balansvereisten van de propeller om een uniforme blanco structuur te garanderen. Na het spuitgieten van het onbewerkte materiaal voeren we achtereenvolgens ontbramen, nauwkeurig boren van de lagerzitting, bladprofilering en dynamische balanskalibratie uit om resterende bramen te verwijderen en de coaxialiteit van de lagerzitting en de dynamische balansnauwkeurigheid van de propeller te garanderen. De meeste gewone spuitgietfabrikanten concentreren zich alleen op uiterlijke afmetingen. Voor propellers met lagers hechten we meer belang aan de interne structuurdichtheid en de consistentie van de dynamische balans, en nemen we dynamische balansverificatie als een standaardproces om trillingsrisico's van de productiebron te voorkomen.
Volledig gekoppeld kwaliteitsbeheer
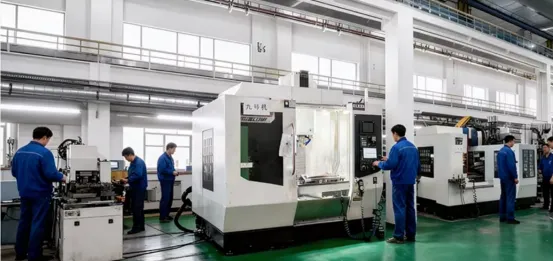
Als ondersteunende lagerfabrikanten op het gebied van precisiespuitgieten hebben we een full-link kwaliteitscontrolestandaard opgesteld. We controleren materiaalkwaliteiten en bewaren originele materiaalcertificaten in de binnenkomende fase, voeren bemonsteringsfoutdetectie uit op spuitgietstukken om interne gietfouten te controleren, voeren volledige dimensionale verificatie uit van lagerzittingen na bewerking, en voeren dynamische balanskalibratie en uiterlijkinspectie uit op eindproducten één voor één. De werkplaats is uitgerust met beeldmeetinstrumenten, dynamische balanstesters en speciale hardheidsinstrumenten om alle inspecties uit te voeren, en alle gegevens worden batchgewijs gearchiveerd. Naast de dimensionale inspectie concentreren we ons op het verifiëren van de coaxialiteit van de montagepositie van de lagers en de oppervlakteruwheid om problemen met het vastlopen van de montage te voorkomen. Wij begrijpen het belang van de traceerbaarheid van componenten voor buitenlandse projectaudits. Alle op maat gemaakte projecten moeten de eerste artikelbevestiging voltooien voordat de massaproductie begint.
Selectiegids
In de selectiefase moet u het toepassingsgebied, de vermogensparameters, de montageafmetingen, de lagerspecificaties en de rijsnelheid bevestigen. Het wordt aanbevolen om uitgebreid te selecteren in combinatie met gemeten prestatie-indicatoren. Verschillende krachtapparatuur stelt verschillende eisen aan de propellerstructuur. Kleine luchtfotografie- en inspectieapparatuur is zeer gevoelig voor gewicht en vereist een stabiele werking en een laag geluidsniveau. Drie kernindicatoren moeten worden gefocust op: dynamische balansnauwkeurigheid, stuwkrachtefficiëntie en gewichtsconsistentie, om fluctuaties in de prestatie van apparatuur veroorzaakt door individuele productverschillen te voorkomen.
Voor kleine luchtfotografie- en inspectieapparatuur zijn specificaties voor dronepropellers van toepassing. Het product richt zich op een lichtgewicht en geluidsarm ontwerp. Het bladprofiel is geoptimaliseerd door vloeistofdynamica om stuwkracht te garanderen en de loopwindweerstand te verminderen, geschikt voor de lange uithoudingseisen van drones. Elke batch eindproducten wordt één voor één gekalibreerd met professionele dynamische balanstesters, met een stabiele nauwkeurigheid die de G2.5-klasse bereikt. De afwijking van de stuwkrachtefficiëntie is ≤3% bij nominale snelheid, de afwijking van het gewicht van de enkele propeller wordt binnen ± 0,5 g gecontroleerd en het bladprofiel wordt geverifieerd door een coördinatenmeetmachine, die jitter veroorzaakt door montagetolerantie effectief vermindert en de vliegstabiliteit verbetert.
Voor krachtapparatuur met een hoge stuwkracht vereisen hoofdluchtschroefpropellers, overeenkomstige lagerpropellers, een hogere structurele sterkte en weerstand tegen vermoeidheid. De verbindingssterkte tussen het blad en de lagerzitting is de kernindicator, en er moet ook rekening worden gehouden met de structurele levensduur bij hoge snelheden. De structuur doorstaat 10^7 cycli van afwisselende belastingsvermoeidheidssimulatietests zonder scheuren en permanente vervorming. De uniformiteit van de wanddikte van spuitgietstukken wordt binnen ± 0,05 mm geregeld. Batchbemonstering verifieert de interne porositeit via detectie van röntgenfouten, met indicatoren die lager zijn dan de algemene industrienormen. Dergelijke producten passen meestal bij lagers van grotere afmetingen. We kunnen de lokale wanddikte en de versterkende ribindeling van de lagerzitting optimaliseren op basis van de belastingsniveaus om bedrijfsbetrouwbaarheid op de lange termijn onder hoge belastingsomstandigheden te garanderen.
Lagers Zittingontwerpbeschrijving
Het ontwerp van de lagerzitting is de kern van de productaanpassing, die rechtstreeks de nauwkeurigheid van de lagerinstallatie, de loopstabiliteit en de algehele levensduur bepaalt. Verwerkingstechnologie en inspectienormen worden in de ontwerpfase op elkaar afgestemd om een controleerbare nauwkeurigheid van het eindproduct te garanderen. Standaard montageposities voor spuitgietlagers zijn compatibel met conventionele diepgroefkogellagers. Het montagereferentieoppervlak wordt nauwkeurig bewerkt. Alle binnengaten van de lagers worden één voor één verwerkt door nauwkeurig boren. Na voltooiing wordt de coaxialiteit geverifieerd door een coördinatenmeetmachine, waarbij de tolerantie stabiel wordt gecontroleerd binnen φ0,02 mm. De vlakheid van het montagereferentieoppervlak is ≤0,015 mm en de oppervlakteruwheid Ra≤0,8 μm, waardoor de buitenring van de lagers volledig past en excentrische slijtage en abnormale loopgeluiden tijdens hoge snelheden worden verminderd.
De standaardtolerantie voor lagerinstallatie wordt strikt geïmplementeerd in overeenstemming met de ISO-industrienormen, waarbij de gatenbasis standaard past. Tolerantiegraad en afdichtingsgroefstructuur kunnen ook indien nodig worden aangepast om zich aan te passen aan verschillende beschermingsniveaus en werkomstandigheden, en voldoen aan speciale montagevereisten zoals stof- en waterdicht. Voor scenario's met hoge snelheden en zware belasting kunnen we de tolerantiezone en interferentie van het binnengat aanpassen om te voorkomen dat de buitenring wegglijdt tijdens de werking van het lager.
Onderhoudsaanpassingsvermogen Beschrijving
Lagers zijn slijtageonderdelen in aandrijfsystemen. Het demontagegemak heeft rechtstreeks invloed op de werkings- en onderhoudskosten van de apparatuur en de efficiëntie van foutreparatie. We houden bij terminalonderhoudsscenario's volledig rekening met de aanpasbaarheid van gereedschappen in de productontwerpfase, en er is geen speciaal op maat gemaakt gereedschap vereist voor routineonderhoud. Voor dagelijks onderhoud is het ontwerp van de lagerzitting compatibel met algemene demontagegereedschappen voor lagertrekkers. Op de buitenring van het lager is een standaard spanningsstap gereserveerd. De kracht is uniform tijdens de demontage en zal geen krassen veroorzaken in het binnengat van de lagerzitting en het montagereferentieoppervlak. Na 500 cycli van demontagesimulatietest is het nauwkeurigheidsretentiepercentage van het binnengat van de lagerzitting en het referentieoppervlak ≥98%. Er zal geen onomkeerbare nauwkeurigheidsvermindering optreden als gevolg van routinematige demontage, waardoor de nauwkeurigheid van de behuizingsbasis effectief wordt beschermd en de algehele levensduur van het product wordt verlengd.
Voor wielaangedreven apparatuur en op een voertuig gemonteerde aandrijfeenheidscenario's is de productmontagestructuur ook compatibel met de werkruimte van de wiellagertrekker. Rond de montageflens is voldoende demontagemarge gereserveerd, zodat deze zich aanpast aan de bekopeningsafstand en slag van conventionele voertuiglagertrekkers. Het onderhoud kan worden voltooid zonder aanvullende structurele aanpassingen, waardoor wordt voldaan aan de dagelijkse onderhouds- en demontagevereisten van op voertuigen gemonteerde aandrijfeenheden.
Aangepast leveringsproces
1.Gegevensontvangst: ontvang 2D-tekeningen, 3D-modellen of fysieke monsters van klanten en verzamel projectinformatie zoals materiaalvereisten, stroomindicatoren en aankoophoeveelheid
2. Procesevaluatie: Evalueer de haalbaarheid van spuitgieten, identificeer potentiële risico's zoals dynamische evenwichtsproblemen en geef voorlopige oplossingen en offertes
3.Mold RD: Pas spuitgietmatrijzen aan voor overeenkomstige producten, voltooi het debuggen en optimaliseren van proefvormen
4. Proefproductie van monsters: Produceer de eerste batch monsters, voltooi prestatietests van dimensies en dynamische balans en stuur deze ter bevestiging naar klanten
5. Massaproductie: start massaproductie na monsterbevestiging, implementeer volledige proceskwaliteitscontrole
6.Inspectie Levering: voltooi de eindinspectie, verpak indien nodig, regel de logistieke verzending en lever tegelijkertijd relevante inspectiedocumenten af
Waarom voor ons kiezen
We hebben onafhankelijke matrijsverwerkingsworkshops en productieworkshops voor spuitgieten. Alle kernprocessen, van matrijs-RD, spuitgieten, precisiebewerking tot eindproductinspectie, worden in eigen beheer uitgevoerd zonder uitbesteding, waardoor een stabiele controle van de leveringscyclus en kwaliteitsconsistentie mogelijk is. Ons team heeft jarenlange ervaring met spuitgietprojecten voor elektrische apparatuur en is bekend met de buitenlandse auditnormen voor de toeleveringsketen. Na ontvangst van de tekeningen voeren we een spuitgietsimulatieanalyse uit om productierisico's zoals krimpholtes, vervorming en dynamische balansafwijkingen proactief te identificeren en tegelijkertijd structurele optimalisatieoplossingen te bieden.
Gesteund door full-link productiebeheermogelijkheden, past ons kernproduct Die Casting Bearing Carrier Propeller bij verschillende overzeese aanpassingsprojecten voor stroomapparatuur. We ondersteunen zowel kleine batchbemonstering als grootschalige orderdocking. Welkom bij het sturen van tekeningen voor projectevaluatie en prototyping.
Veelgestelde vragen
Welke oppervlaktebehandelingen zijn beschikbaar voor deze lagerdragerpropeller?
Passivering, zandstralen, anodiseren en poedercoaten, selecteerbaar op basis van anticorrosie- en slijtvastheidsbehoeften.
Op welke standaardlagermaten past het product?
Standaard voor 60- en 62-serie diepgroefkogellagers, boringgrootte aanpasbaar per gespecificeerd lagermodel.
Kunnen bladhoeveelheid, hoek en profiel worden aangepast?
Ja, 2–4 bladen leverbaar, instelbaar per stuwkracht, snelheid en geluidseisen.
Kunt u speciale testrapporten verstrekken, zoals een zoutsproeitest?
Ja, rapporten over zoutnevel, vermoeiingslevensduur en stuwkrachtefficiëntie zijn beschikbaar met batch-traceerbare gegevens.
Wat zijn de matrijskosten en de doorlooptijd van het monster voor nieuwe gereedschappen?
15–20 dagen voor standaardconstructies. De matrijskosten zijn afhankelijk van de complexiteit en worden terugbetaald bij grote bestellingen.
Ondersteunt u neutrale of op maat gemaakte merkverpakkingen?
Ja, neutrale merkloze en op maat gemaakte merkverpakkingen zijn beide beschikbaar.
Welke verzendmethoden en handelsvoorwaarden ondersteunt u?
EXW, FOB, CIF beschikbaar. Zeevracht, luchtvracht, internationale express, accepteer genomineerde expediteur.
Welke voordelen hebben gegoten propellers ten opzichte van spuitgegoten propellers?
Hogere sterkte, betere vervorming en hittebestendigheid, stabielere dynamische balans bij hoge snelheid, langere levensduur.
Kunnen we eerst monsters krijgen voor testen aan boord?
Ja, voorraadmonsters of aangepaste prototypes beschikbaar om te testen vóór massaproductie.
Gerelateerde categorie
Stuur onderzoek
Stel gerust uw vraag via onderstaand formulier. Wij zullen u binnen 24 uur antwoorden.